新能源电池装配工序繁多,从电芯分选、堆叠、模组组装、线束连接,到气密检测、绝缘测试、老化、下线,流程连贯性要求高,不同工位作业时长差异明显。倍速链流水线凭借积放缓冲、定位稳定、可模块化拓展的特点,成为电池模组与PACK装配环节常用的输送载体,能够适配多工序协同作业的生产模式,助力产线有序流转。
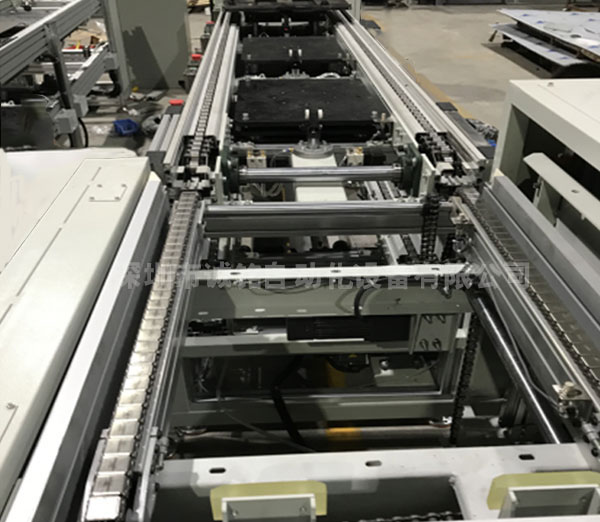
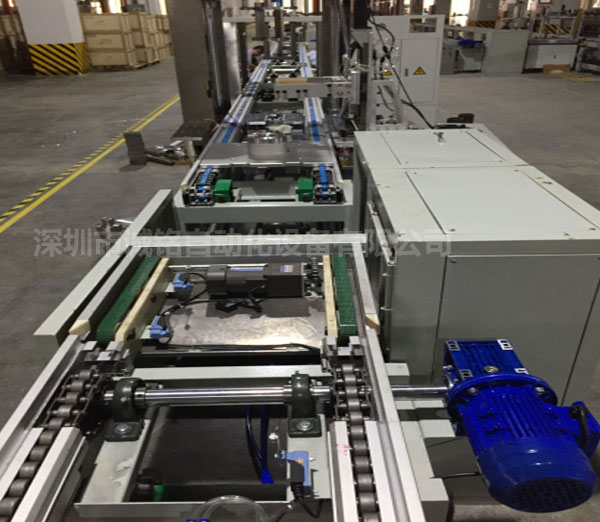
电池装配对生产环境与输送设备有较为特殊的要求。部分工序需要防静电,同时工位需要停留作业,不能随输送载体持续移动。普通皮带线、滚筒线大多不具备积放功能,一旦单个工位作业缓慢,容易造成物料拥堵或全线停机,很难适配电池组装这种工序时长不均衡的场景。倍速链流水线配套阻挡机构与光电感应组件,工装板到达装配工位后,阻挡器动作,将工装板停留在作业区域,链条依旧保持运转,滚轮和工装板之间形成滚动摩擦,不会影响上游物料输送,工位之间形成缓冲区间,有效缓解工序节拍不一致带来的等待问题。
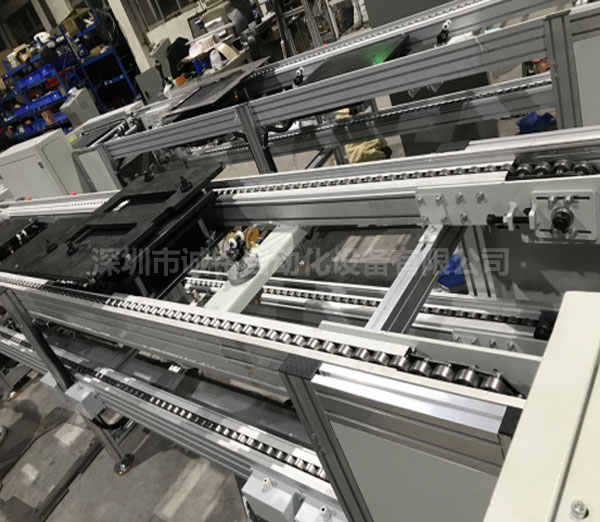
在新能源电池PACK产线中,倍速链流水线一般搭配防静电工装板使用。工装板可以根据电芯模组的外形尺寸设计定位结构,搭配定位销、限位挡板,防止电池组件在输送、装配过程中发生位移、磕碰,降低电芯划伤、绝缘层破损的风险。工装板表面可做防静电处理,控制静电积累,减少静电对电池元器件的影响,满足电池装配车间基础防护要求。整套线体机架常采用铝型材搭建,结构规整,方便后期根据工艺调整增加工位,或是对接自动化设备。
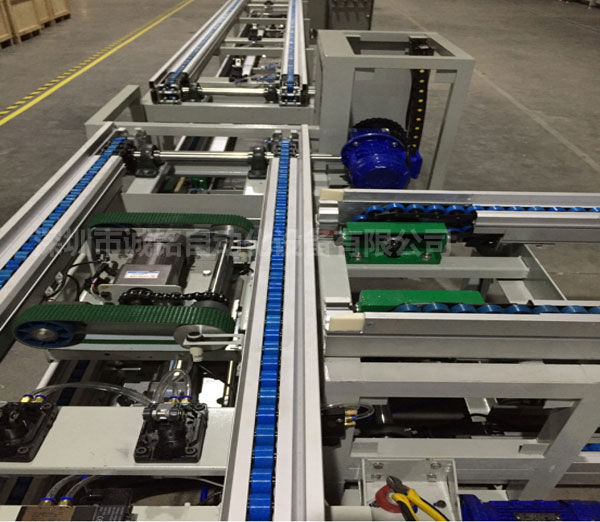
整条装配流程中,倍速链流水线可以串联多个核心工序。上游电芯来料经过分拣后,放置在工装板入倍速链线体,依次流转至电芯堆叠、支架安装、焊接、线束装配工位;完成基础组装后,流转到气密检测、绝缘耐压测试、电压内阻检测工位。检测工位如果出现不良品,可通过移栽机构分流,合格品继续向下流转,进入老化静置工序,完成扫码、贴标、下线。双层循环结构的倍速链流水线应用较多,上层用于电池组件向前输送、装配与检测,下层实现工装板自动回流,减少人工搬运托盘的动作,节约车间空间,适合连续化大批量生产。
产线还可以和多种自动化设备联动。倍速链工位预留安装空间,能够对接自动拧紧机、激光打标设备、视觉检测装置、机械手移栽机构。当工装板到位并完成定位锁止后,设备启动作业,工序完成后信号反馈给控制系统,阻挡器释放,工装板继续流向下一工位。整套输送系统依靠信号交互,实现人工工位和自动化工位混合排布,兼顾柔性换线和自动化生产需求,便于后期产品型号迭代时调整工艺点位。
使用过程中,电池车间粉尘、碎屑需要管控。电池装配产生的少量粉尘如果进入链条滚轮、导轨缝隙,容易造成卡顿、异响,影响定位精度。日常运维需要定期清理导轨、链条杂物,按照规范对链条进行润滑,同时检查阻挡气缸、光电传感器、顶升平移机构的动作状态,保证工装板定位准确,避免电池组件在输送途中出现晃动。链条张紧度也要定期检查,长期负载运行下,链条松动容易出现跳链,影响输送稳定性。
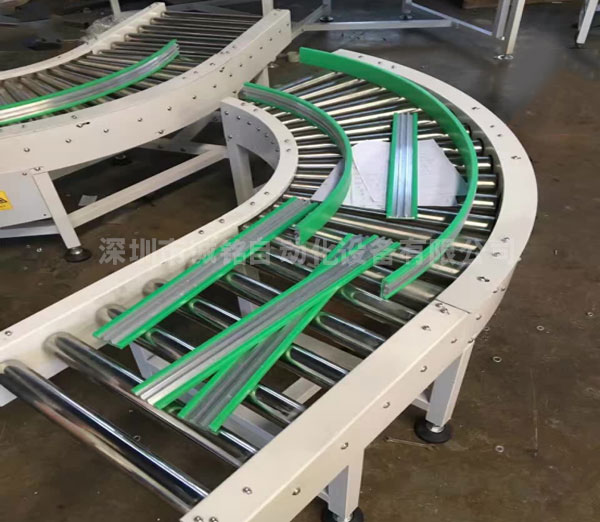
在工艺规划阶段,需要结合电池模组重量、单工位作业时长、车间布局规划倍速链方案。电池模组重量偏大时,要考虑链条承载能力、工装板强度以及驱动组件的匹配;工序多、场地狭长的车间适合直线式布局,需要循环回流的场景优先选用双层回流线。合理规划阻挡点位、移栽位置,才能让物料流转节奏匹配装配、检测节拍。
新能源产业持续发展,电池产品迭代速度较快,产线柔性化成为重要方向。倍速链流水线模块化的设计特性,便于工序重组与工位增减,可以适配不同规格电池模组的装配需求。通过稳定的积放输送、工位定位,它为电池装配、检测环节提供了可靠的流转基础,也是PACK自动化产线中十分实用的输送方案。