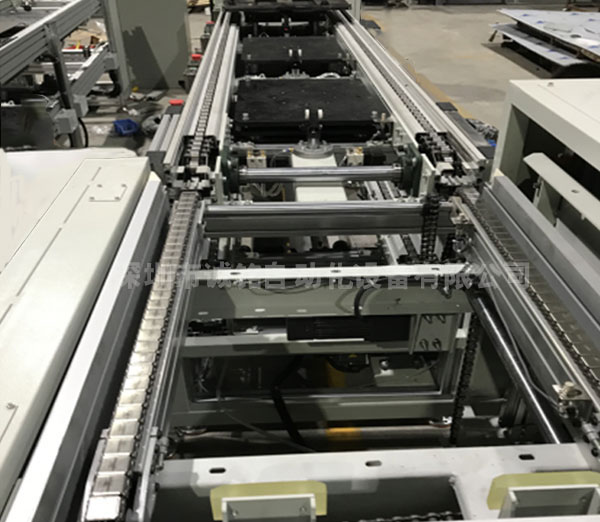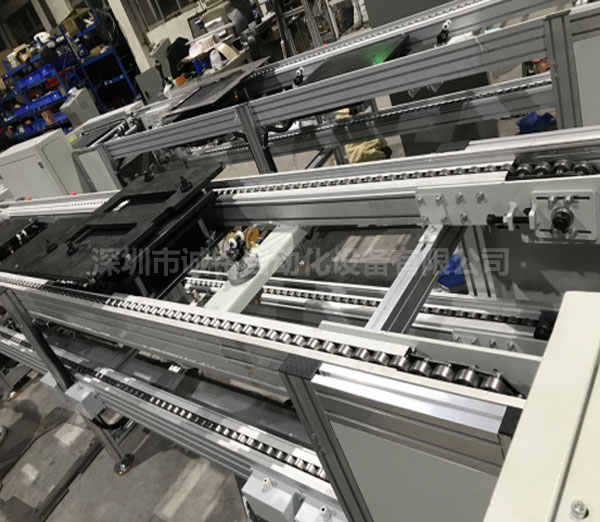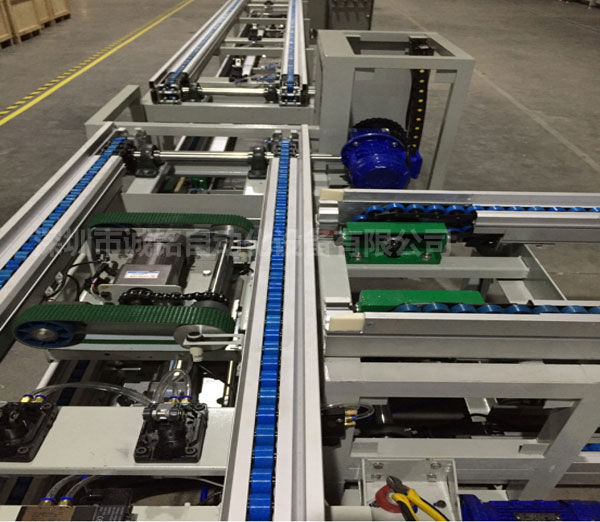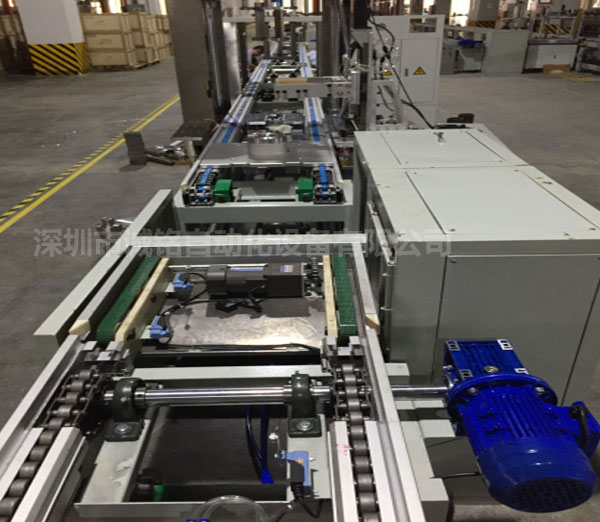
自动化组装线在实现装配、检测、流转自动化之后,生产数据的采集与上传是实现车间数字化管理的重要一环。MES系统作为车间执行层管理平台,能够承接产线实时数据,完成生产工单下发、工序记录、产品追溯、不良统计、设备状态监控等管理工作。自动化组装线与MES之间并非只有单一对接方案,可根据产线原有控制系统、数据量大小、预算和项目周期选择合适的通信方式,不同对接方案在开发难度、实时性、稳定性方面存在差异。
在开展对接工作前,首先需要明确自动化组装线需要采集和交互的数据类型。上行数据,也就是产线向MES上传的数据,一般包含产品条码、工单编号、工位编号、工序完成状态、检测结果、不良代码、装配时间、设备启停信号、报警信息、节拍时长等;下行数据为MES下发到组装线的数据,常见的有生产工单、产品配方参数、工艺版本、物料防错校验信息。前期梳理清楚数据清单,能够避免对接过程中出现数据缺失或者多余点位采集,减少调试工作量。
工业以太网协议对接,是目前自动化组装线与MES对接比较常用的方案。多数组装线以PLC作为主控单元,支持Profinet、EtherNet/IP、Modbus TCP等主流工业协议。这种方式由PLC建立和MES服务器之间的通信链路,通过寄存器地址映射的方式完成数据交互。当工装流转到工位,设备完成装配或检测后,PLC把条码、测试结果、工位状态写入寄存器,主动上传至MES;MES也可以将工单信息下发给PLC,产线根据工单调用对应的工艺程序,实现防错管控。该方案实时性较好,适合节拍快、数据交互频繁的自动化组装线,也是倍速链类组装产线优先选用的对接方式。
对接方式为OPC UA对接。OPC UA具备跨平台、跨品牌设备兼容的特点,不受PLC品牌限制。如果一条自动化组装线上集成了多个品牌的控制器、视觉设备、测试仪,直接用多种工业协议对接MES会增加开发复杂度,此时可在产线侧部署OPC UA服务器,将PLC、检测仪器、机器人的数据统一转换成OPC UA节点。MES作为客户端订阅节点信息,读取各类生产与设备数据。该方案扩展性强,后续增加工位、新增检测设备时,只需在OPC服务端添加对应节点,不用改动MES侧底层通信逻辑,适合结构复杂、设备种类多的大型自动化组装线。
数据库直连是另一种可选方案,多用于改造项目。部分自动化组装线自带本地数据库,设备产生的数据先写入本地SQL数据库,MES系统通过读取数据库表单获取生产记录。这种方式开发速度较快,不需要改动PLC程序。但该模式存在一定局限性,数据存在延迟,很难实现MES向产线下发实时控制指令,一般只适合单纯做数据上传、产品追溯记录,不适合需要工单下发、在线防错、实时工艺参数下发的场景,在新建设备项目中使用相对较少。
API接口对接,是标准化程度较高的软件层面对接方式。自动化组装线配套上位机软件或者SCADA系统,由上位机封装HTTP或者HTTPS接口,MES通过接口调用完成数据交互。产线每完成一件产品,上位机将工序信息以报文形式推送至MES接口;MES也通过接口下发工单信息。该方案隔离性强,产线控制层和MES系统互不直接访问,方便后期系统升级。缺点是依赖上位机程序开发,如果产线没有配套上位软件,单独开发接口成本会有所增加。
无论选择哪一种对接方案,都要考虑数据异常处理机制。网络波动、链路中断是现场常见问题,产线侧应设置本地缓存,数据上传失败时暂存记录,通信恢复后自动补传,避免生产记录丢失。同时做好数据校验,条码格式、不良代码、工单编号设置校验规则,防止异常数据流入MES系统造成报表错乱。工业网络建议做网络隔离,MES和产线控制网络之间增加网关,避免上层系统直接干扰PLC的运行,保障自动化组装线。
对接完成之后,还需要进行联调测试。一般分为单工位模拟测试、整条组装线连续跑料测试,验证工单下发、工序上报、不良标记、产品追溯等流程是否顺畅。同时制定数据字典,统一字段名称、编码规则、时间格式,方便后续运维人员排查问题。
自动化组装线对接MES的核心目标,是打通设备层和车间管理层的数据通道,实现生产过程透明化。稳定的数据采集链路,能够为产能分析、瓶颈改善、质量追溯、设备OEE统计提供数据支撑,进一步发挥自动化组装线在数字化车间中的价值。