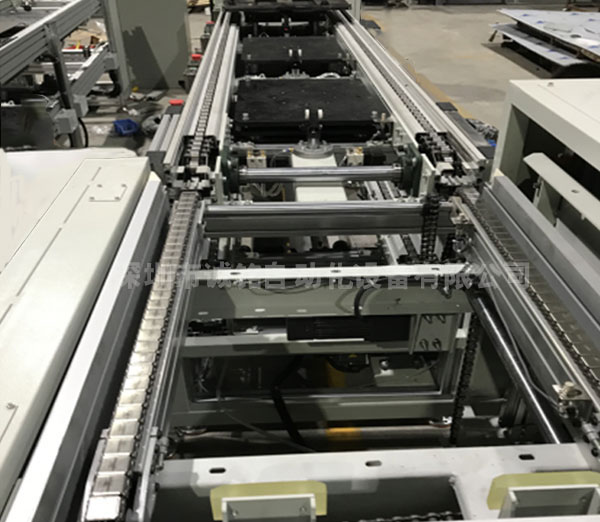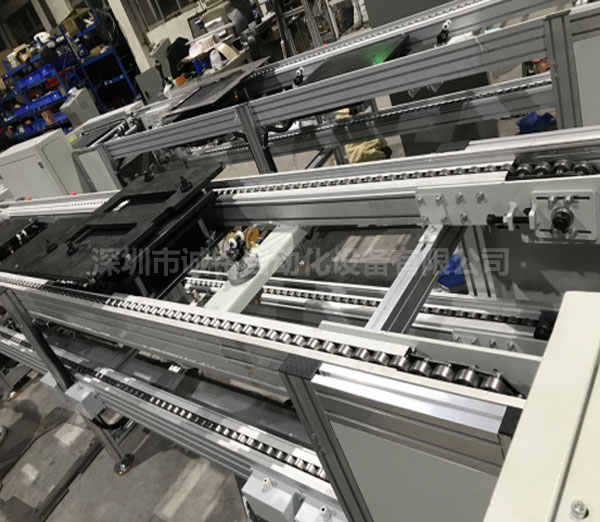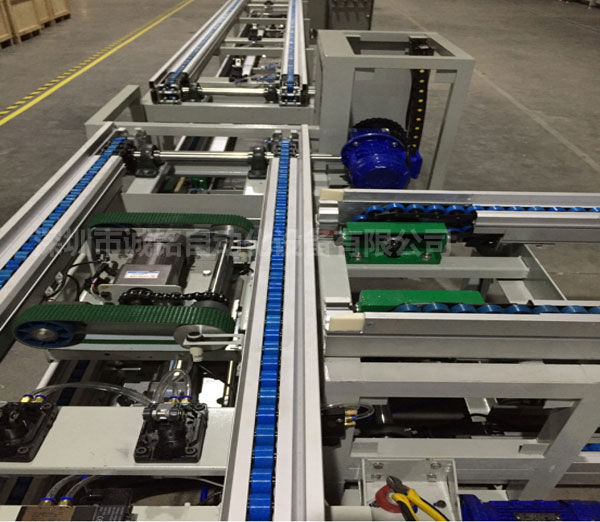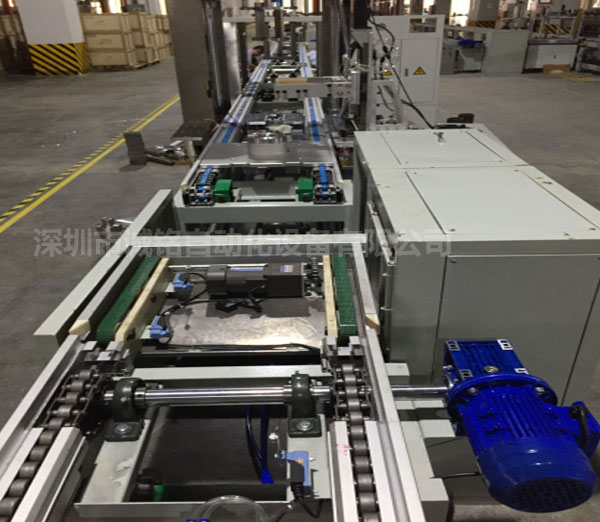
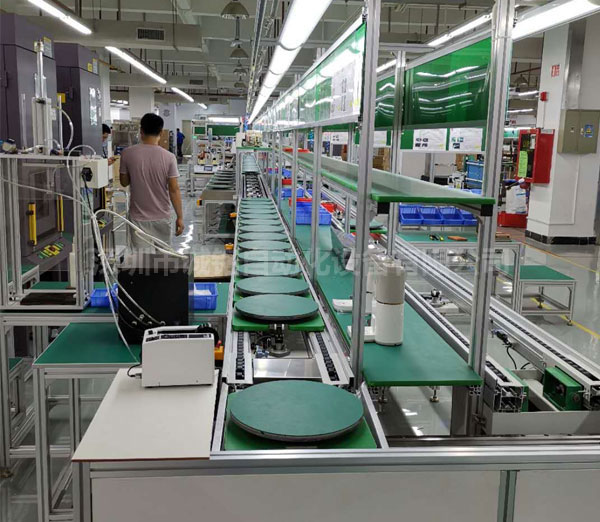
倍速链流水线电控系统以PLC作为控制核心,搭配变频器、光电传感器、阻挡气缸、顶升机构、人机界面,实现工装板输送、积放停止、定位、移栽、放行逻辑,广泛用于新能源模组、家电、工控产品装配、老化工位。下面按照接线前检查、单机调试、联动调试、参数整定、异常处理完整说明调试规范。
一、调试前前期检查
1.机械部分确认
机架水平、导轨平行,链条松紧适度,手盘链条无卡滞、无刮擦;阻挡器、顶升气缸动作顺畅,气源压力稳定,常规调压0.4~0.6MPa,气管无漏气。工装板放置平稳,无偏心、卡边情况。
2.电气线路核查
区分强电回路、弱电信号回路,动力线和传感器信号线分开走线,避免干扰;电机、变频器可靠接地;检查急停按钮、回路接线,急停按下后动力回路切断。
3.元器件核对
变频器匹配电机功率;光电开关NPN/PNP类型和PLC输入端口定义一致;阻挡气缸磁性开关、光电感应、顶升到位信号线路无短路、虚接。
4.程序准备
PLC程序提前下载,确认工位编号、阻挡逻辑、光电触发逻辑、变频启停逻辑,预留手动/自动切换模式。
二、变频器变频调速调试
变频器用于驱动倍速链主电机,控制整条线体输送速度,支持手动调速、PLC通讯调速两种模式。
1.基础参数设置
电机参数:额定功率、额定电流、转速、对数,按电机铭牌录入;
控制模式:V/F通用模式,普通倍速链优先选用;
加减速时间:加速时间2~5s,减速时间3~6s;设置不宜过短,加速过快容易造成链条冲击、工装板窜动、定位不准;
上限频率:根据工艺需求设定,倍速链常用运行速度区间5~15m/min,空载可提速,满载装配工位适当降速。
2.控制方式
端子控制:PLC输出点给到变频器DI端子,实现启停;通讯控制(RS485):HMI直接给定速度,适合多段速、集中管控线体。
3.试运行要点
先点动测试电机转向,转向和链条运行方向一致,反转调换动力相序;空载运行10~20分钟,观察电机温升、变频器无报警;满载后复核电流,不超过电机额定电流。
>
>注意:倍速链依靠链条自身积放功能,不需要频繁启停电机,常态低速连续运行,依靠阻挡器停止工装板,减少电机频繁启停冲击。
三、光电感应传感器调试
光电是工装板计数、到位检测、占位检测的信号来源,分为漫反射光电、对射光电,工位到位优先选用对射型,抗干扰更强。
1.安装位置
光电固定在工装板侧边,避开链条、机架反光面;感应区域对准工装板边缘,不要对准镂空位置,防止误触发。预留微调支架,方便前后、高低调节。
2.灵敏度整定
调节光电电位器,无工装板时无信号输出,工装板到达感应位置稳定触发信号,信号无闪烁;远离变频器、接触器,避免电磁干扰造成信号跳变。
3.信号逻辑区分
入口光电:工装进料检测,计数、放行判断;
工位到位光电:给到PLC信号,触发阻挡器动作、顶升定位;
出口光电:工装流出工位,复位工位状态,允许下一块工装进入。
4.信号滤波:PLC程序内增加信号延时滤波,延时10~50ms,过滤抖动、杂光带来的误信号。
四、阻挡气缸(阻挡器)调试
阻挡器是倍速链积放功能核心,配合光电实现工装板定点停止,分为弹簧缓冲阻挡、油压缓冲阻挡。
1.气源调试
调压阀稳定气压,气压过高撞击噪音大、缓冲器容易损坏;气压过低阻挡无力,工装板冲过定位位置。
2.动作时序
逻辑顺序:光电检测工装到位→PLC输出,阻挡气缸伸出,挡住工装板;工位加工完成,收到放行信号→阻挡气缸缩回,工装板继续向前输送。
带缓冲款:调节缓冲螺钉,工装板撞击阻挡块时平稳减速,无硬撞击、回弹。
3.磁性开关调试
气缸伸出到位、缩回到位磁性开关位置微调,保证PLC可以采集到气缸状态,程序做互锁:阻挡未缩回,不允许上一块工装进入本工位,防止撞板。
4.互锁保护:前后工位做连锁,后工位工装未流出,前工位阻挡保持关闭,避免工装板堆积撞击。
五、PLC整体联动调试流程
分三步:手动模式→单工位联动→全线自动运行
1.手动模式(单点测试)
在HMI或者PLC强制界面,单独测试:电机启停、阻挡器伸出/缩回、顶升上升/下降,确认每个执行元件动作方向、反馈信号正常,排查单路卡滞、不动作。
2.单工位自动测试
单独开启一个工位自动循环,投放工装板,观察流程:工装进入→光电触发→阻挡伸出定位→等待加工信号→放行→阻挡缩回,循环多次,确认无撞板、无信号丢失。
着重检查时序间隙:阻挡伸出需要在工装板到达前完成,避免工装冲过。
3.全线联动调试
多个工位依次投入工装板,模拟积放状态,观察工位排队逻辑;
设置互锁逻辑:急停触发后,所有阻挡保持原有状态,电机停止;故障工位锁定,上游停止送板,防止连锁碰撞。
4.HMI功能调试
界面包含:速度设定、工位状态监控、故障报警、计数清零、手动操作;报警信息包含光电丢失、阻挡气缸故障、变频器故障、急停触发。
六、常见故障与对策
1.工装定位不准、冲位:光电位置偏移、缓冲调节太松、速度过快;对策:前移光电、调大缓冲阻尼、降低线体运行速度,延长减速时间。
2.阻挡器时好时坏、信号丢失:磁性开关松动、气管漏气;对策:固定磁性开关,检查接头漏气。
3.光电信号乱跳、误触发:光电靠近动力线缆、反光干扰;对策:信号线屏蔽,分开走线,更换对射光电。
4.变频器过流报警:链条卡滞、负载卡死、加速时间太短;对策:排查机械卡阻,加长加减速时间。
5.工装板撞板:工位互锁逻辑缺失、后工位未排空就放行;对策:完善PLC互锁,采集后工位空信号再放行。
6.异响冲击:阻挡缓冲失效、气压过高;更换缓冲器,下调气源压力。
七、验收与日常运维要点
调试完成后,满载连续跑机2小时,工位循环稳定,无报警、无撞板、定位误差满足装配要求;
做好参数备份:PLC程序、变频器参数单独存档;
日常点检:光电镜头清洁、阻挡缓冲定期检查、气源排水、变频器散热风扇除尘;
维修维护时,切换至手动模式,关闭自动流程,防止误动作伤人。