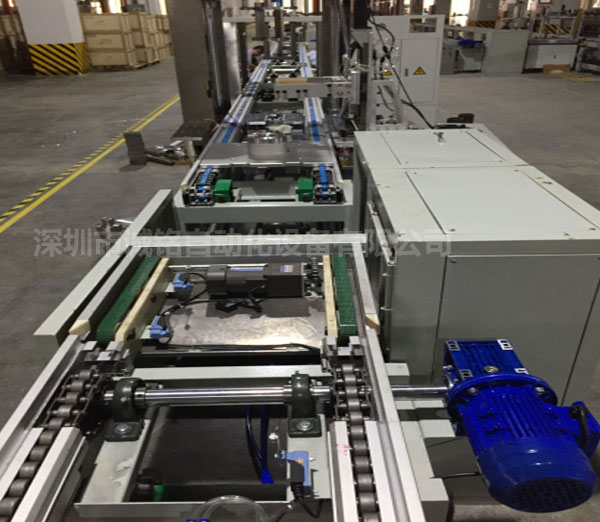
自动化组装线的调试分为单机调试、分段联调、整线试运行几个阶段,调试质量直接决定后续产线稼动率、装配稳定性。调试过程除验证机构动作逻辑之外,还要持续优化工位节拍,建立标准化故障排查流程,适配汽配、3C、小家电等多品类装配生产场景。
调试前期先开展单机空载验证,也就是各个独立机构单独测试。拧紧机、伺服压装机、移栽机械手、阻挡顶升、扫码视觉、气密检测等单元,先脱离整线信号单独运行,确认行程、速度、压力、扭矩等基础参数符合工艺要求。检查限位、光电、接近传感器信号反馈是否稳定,气缸动作有无卡滞、缓冲是否合理,伺服原点回归、重复定位精度是否达标。单机问题优先解决,避免联调阶段多个故障叠加,增加定位难度。单机调试完成后,做好参数存档,记录配方基准,为后续换型调试提供参照。
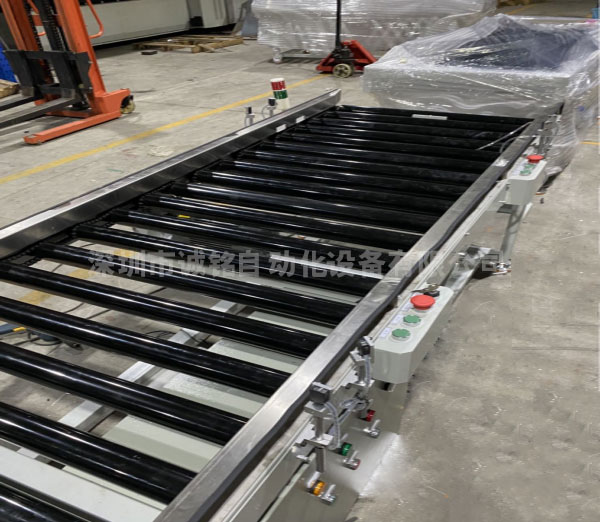
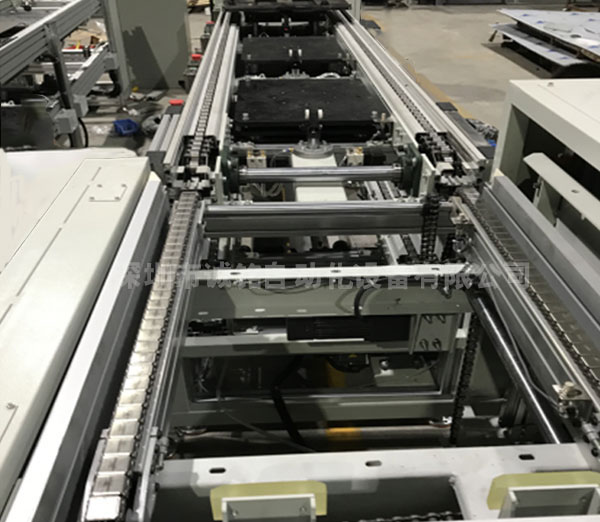
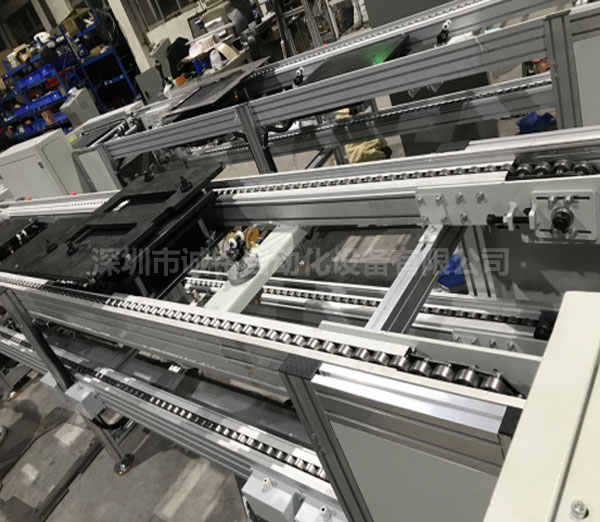
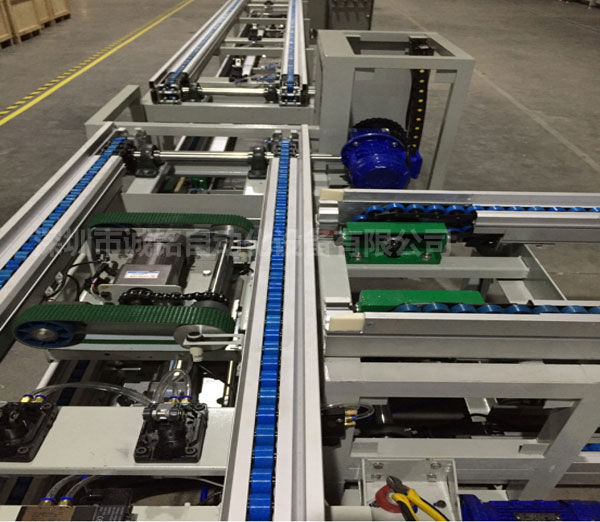
分段联调按照工序顺序,把相邻工位串联起来测试。以输送载体为基础,验证工装流转、到位识别、定位锁止、放行的整套逻辑。倍速链、皮带输送类产线,重点核查阻挡器、顶升机构和传感器的时序配合,确认工装到位之后,输送动作和装配机构不会发生干涉。这个阶段要核对互锁逻辑,前道工序未完成、检测结果不合格时,工装不能向下流转;工位有异常报警时,下游机构停止动作,防止撞机。联调过程逐步加入治具和产品工装,使用模拟工件测试,规避正式产品在调试中磕碰损坏。
整线试运行阶段,转入带载调试,使用标准工件连续流转,统计各工位工时,开展节拍优化。先采集每个工位的实际耗时,区分作业时长、等待时长、机构空跑时长,找到瓶颈工位。瓶颈工位一般是压装、视觉检测、气密测试这类耗时偏长的工序,优化方向可以从机构速度、信号时序并行处理入手。在工艺允许的前提下,调整伺服移动速度、气缸缓冲参数;部分不冲突的动作可以并行执行,比如机构移动的同时完成扫码、数据上传,减少串行等待。
节拍优化需要把握平衡,不能单纯追求速度。提升机构运行速度之后,同步核查定位精度、装配质量,速度过快容易引发工装偏移、压装过冲、扫码识别失败等新问题。如果瓶颈工序无法通过时序优化压缩时长,可以评估工序拆分、增加并行工位,或是调整上游缓存积放容量,利用倍速链的积放能力,让上游工位提前备货,减少瓶颈工位等待带来整线停摆。同时预留少量缓冲余量,应对传感器识别延迟、工件来料偏差等突发情况。
故障处理遵循先信号、后机构,先电气、后机械的排查思路。产线报警触发后,先在人机界面读取报警代码,锁定故障工位与故障类型。信号类故障占比较高,常见为光电被粉尘遮挡、传感器安装偏移、信号线路松动、接触不良,这类问题优先检查感应位置、清洁感应面,复核接线端子。机械故障多体现为卡顿、异响、定位不准,比如气缸密封圈磨损、导轨缺少润滑、链条张紧异常、治具定位销磨损、异物卡入机构间隙,需要停机后检查运动副间隙与磨损状态。工艺类故障表现为装配不良、压装曲线异常、扭矩超差、气密不合格,这类故障要核对工艺参数、来料尺寸、治具定位状态,区分是设备漂移还是来料本身偏差。
对于偶发间歇性故障,排查难度更高,需要记录故障出现的工况,统计触发条件,观察是否和速度、温度、工件批次相关。可以调取PLC运行日志、检测数据记录,复现故障场景,不要直接改动多项参数,每次只调整一个变量验证效果。调试期间建立故障台账,记录故障现象、原因、处理方式,形成产线专属的故障指引,方便后续运维人员快速处置。
调试收尾阶段,需要做长时间稳定性跑合。连续空载、带载跑机,观察高温、持续运行后的参数漂移情况,校验视觉、压力、扭矩检测设备,确认长时间运行后精度保持稳定。同时验证换型流程,测试配方切换、治具快换后的动作逻辑,确认不同产品型号切换时不会出现程序冲突。调试完成之后,整理参数表、电气图纸、操作指引,同步对现场操作人员开展基础培训,规范复位、停机、急停操作。
自动化组装线调试是一个持续迭代的过程,核心是理顺机构时序、平衡工位节拍、搭建清晰的故障排查逻辑。做好分层调试,合理压缩无效等待时间,同时守住工艺与底线,能够减少量产之后的停机频次,保障产线稳定产出。